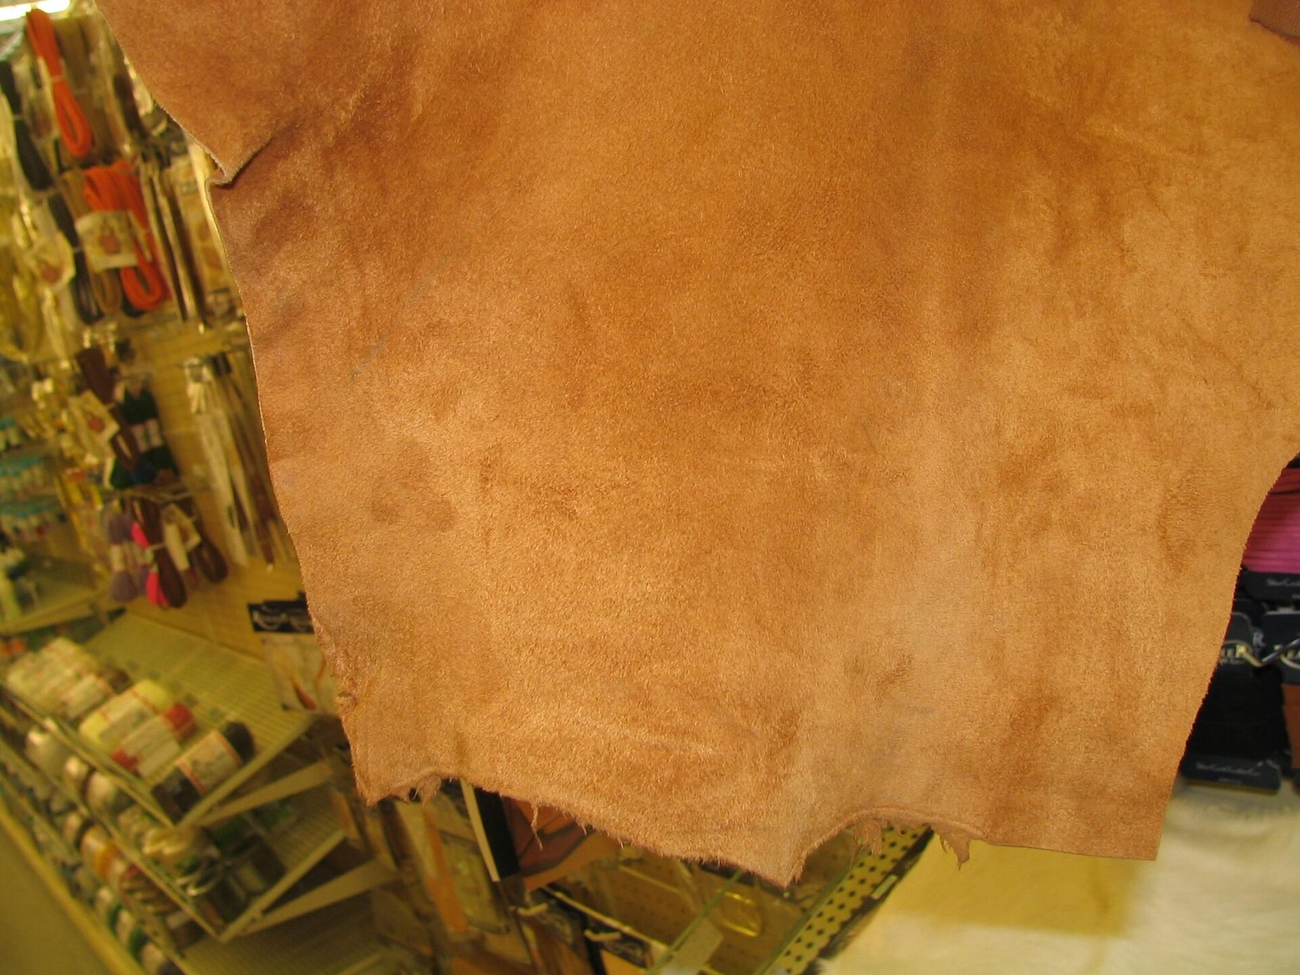
头层牛皮进厂先摊开看粒面,背脊紧实的地方留给鞋头和前帮,腹肷软的地方做后帮与内里。裁断按鞋样排刀,同一双鞋的面皮取自同一张皮的相邻部位,纹理走向一致,穿久了才不会一边松一边紧。
按部位分级取料同双同张皮相邻裁裁片编号后进入下道
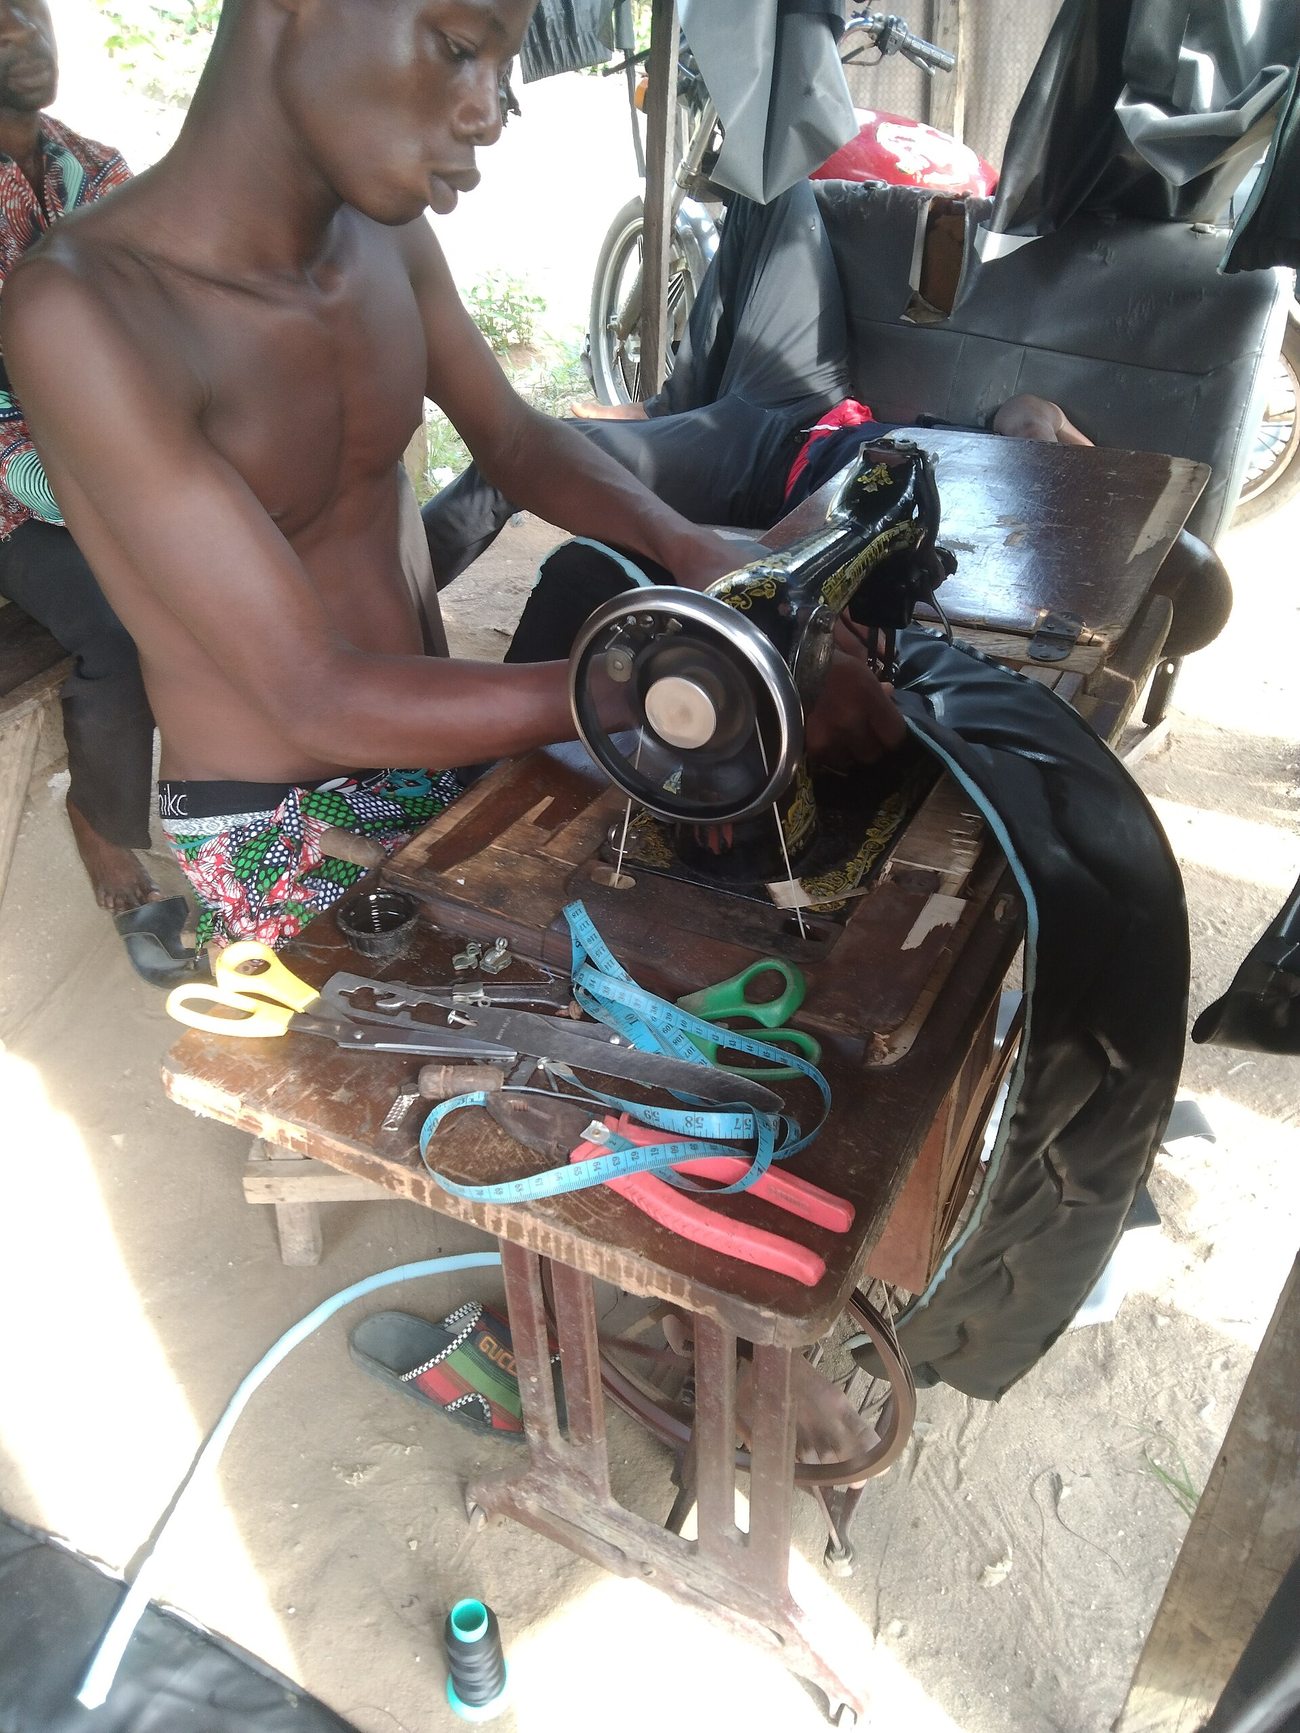
鞋面拼缝走双针,针距每厘米四到五针,起针收针各回三针加固。缝线用涤纶蜡线,过蜡之后耐磨,潮湿天气不容易断。拼好的鞋面要过一遍定型,把前帮弧度压出来,再交给绷帮。
双针拼缝 4-5 针/厘米涤纶蜡线过蜡鞋面预成型后再绷帮
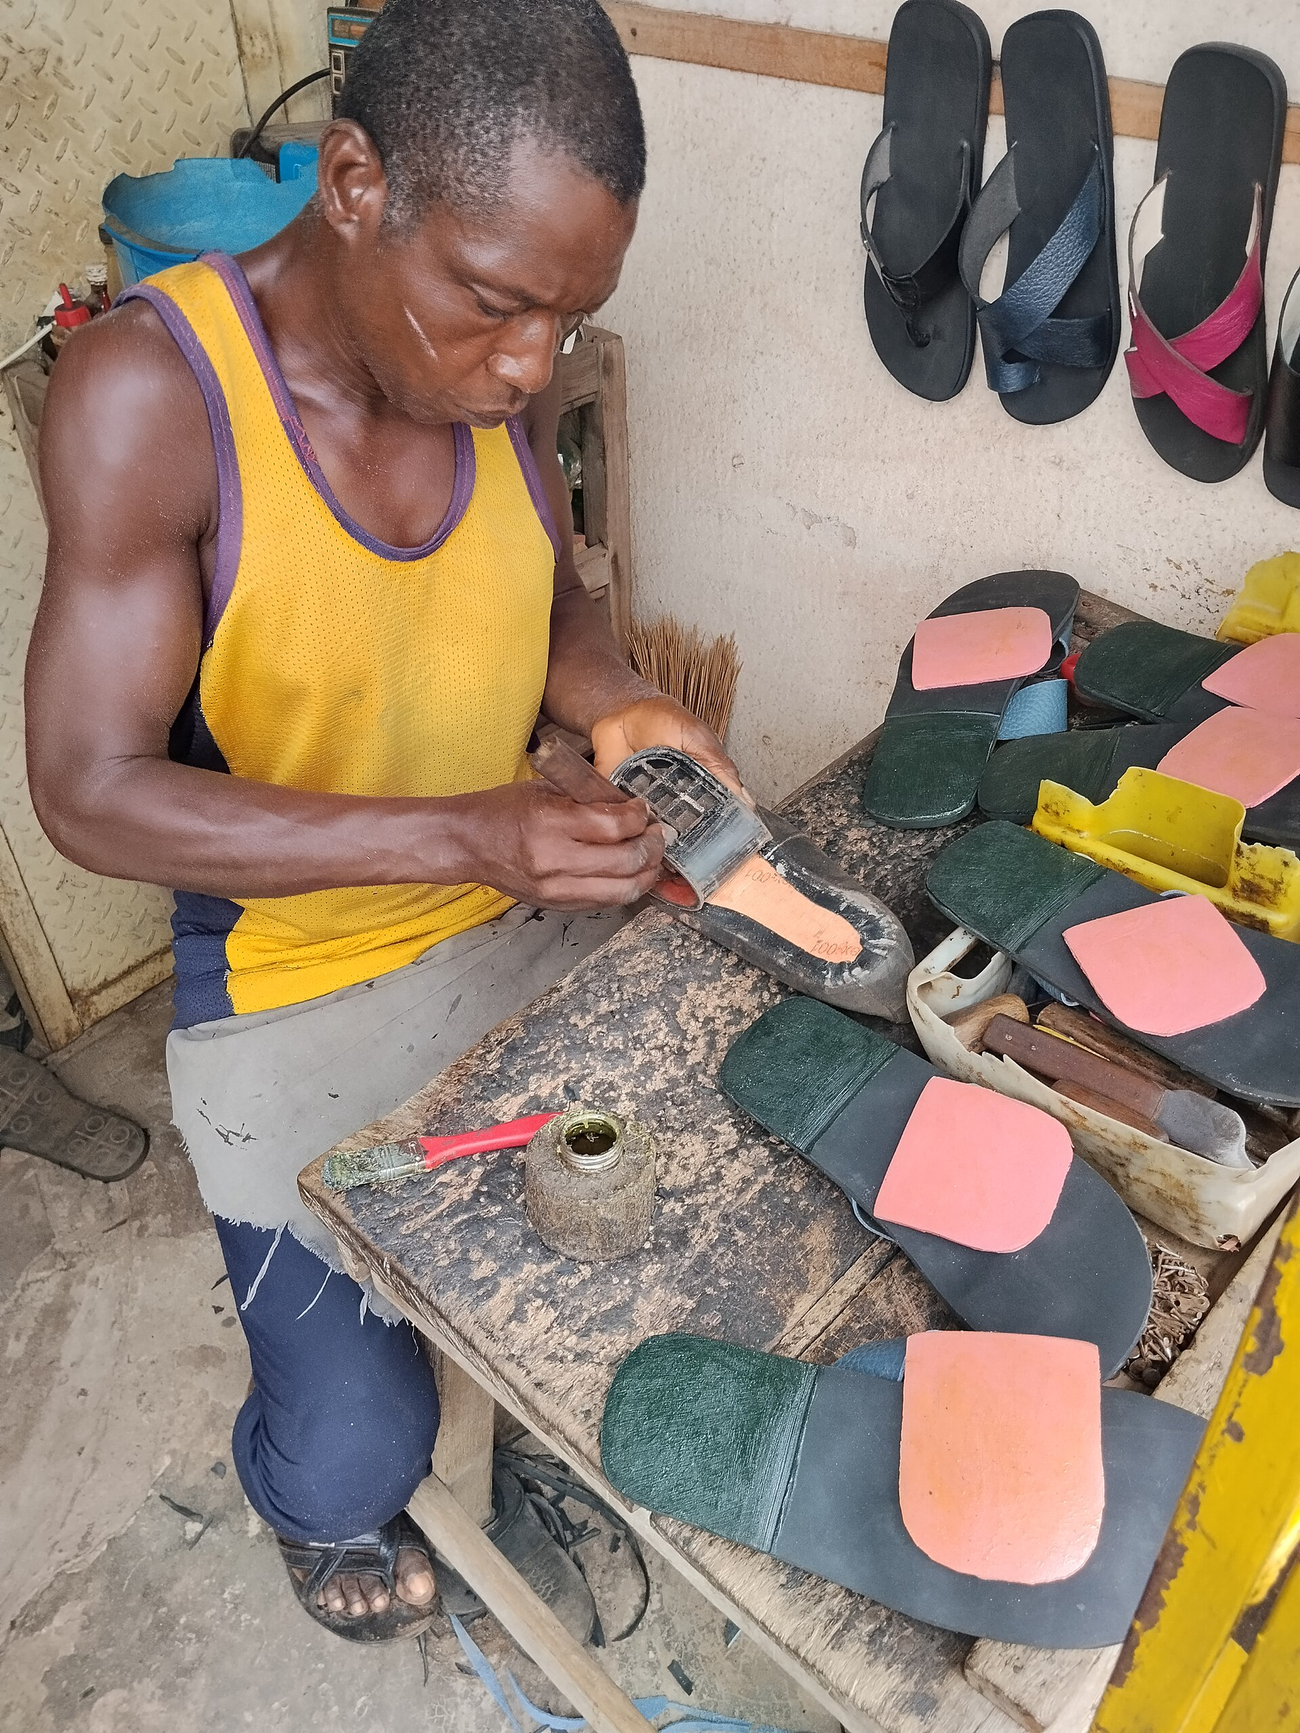
绷帮看手劲。前帮先定中,两侧对称往后拉,帮脚留出的余量要匀,多一分鞋头就鼓,少一分鞋面就吊。贴底前把帮脚打磨、刷胶、烘热,压合之后上压机保压,胶层薄而匀,穿两年不开胶靠的就是这一步。
前帮定中,两侧对称帮脚余量均匀刷胶烘热后压合保压
成品先修边、上油、抛光,再逐双过检:鞋头高度、后跟垂直度、左右脚对称、内里是否磨脚、大底粘合有没有溢胶。抽检按批次走,切开一双看夹层与勾心,发现问题整批返工,不往下游走。
逐双过外观检批次抽检剖鞋问题批次整批返工
| 检查项 | 标准 | 频次 |
|---|---|---|
| 鞋头高度 | 左右两只差不超过 1.5mm | 外观检,逐双过 |
| 后跟垂直度 | 后跟中心线与鞋底中线偏差 2mm 内 | 外观检,逐双过 |
| 缝线针距 | 每厘米 4-5 针,起收针各回 3 针 | 抽检,每批 3 双 |
| 帮脚余量 | 8-10mm,前后一致 | 工序自检 |
| 大底粘合 | 无溢胶、无空边,压合保压 30 秒以上 | 抽检,每批 2 双 |
| 夹层与勾心 | 夹层无空隙,勾心居中不翘边 | 剖鞋检验,每批 1-2 双 |
头层牛皮按部位分:背脊紧实,做鞋头与前帮;腹肷软,做后帮与内里;颈皮有褶皱,一般不用在明面。同一双鞋的面皮取自同一张皮的相邻部位,纹理走向一致,穿久了不会一边松一边紧。
皮料进厂先摊开看粒面,再看截面纤维,最后对折试回弹。三道下来,厚度、粒面、回弹都合格的才上裁断台。
裁断机 2 台工业针车 4 台绷帮机 1 台压合机 1 台打磨机 1 台烘箱 1 台整饰工位 3 个剖鞋检验台 1 个
客户提供样鞋、图纸或参考款,厂里判断楦型是否可复用,需不需要重新放楦。
复用楦 1-2 天,重新放楦 3-5 天。纸样出好之后先车一只样鞋看比例。
样鞋 3-5 个工作日寄出,试穿后记录磨脚位置,需要改楦的进第二轮。