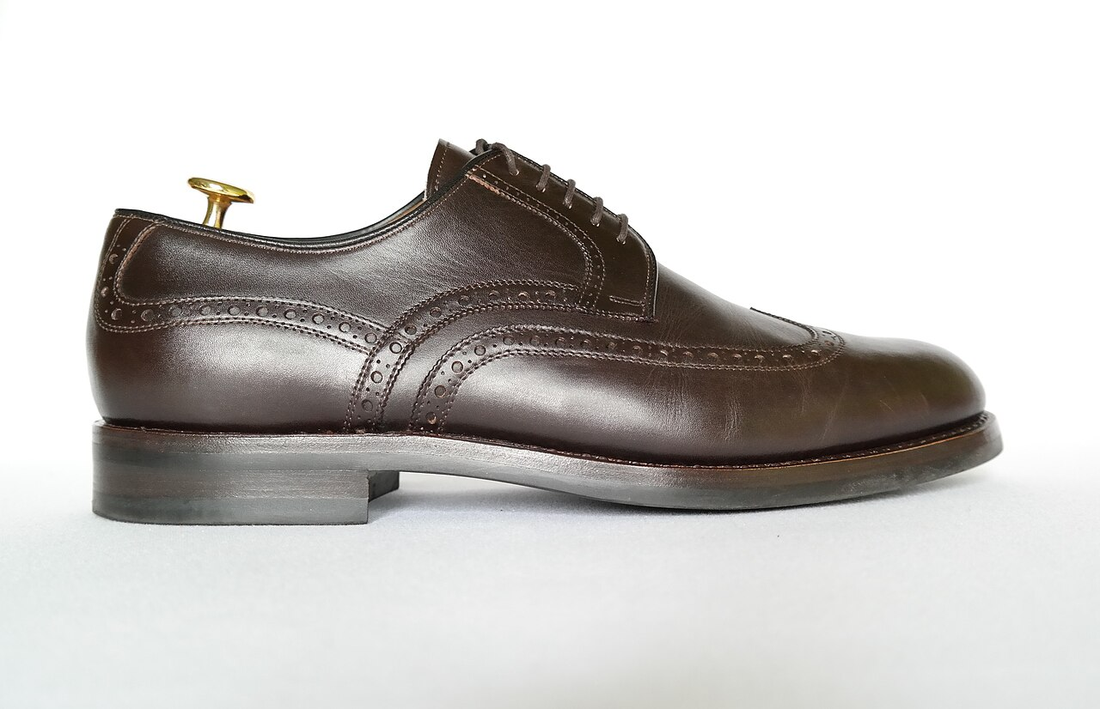
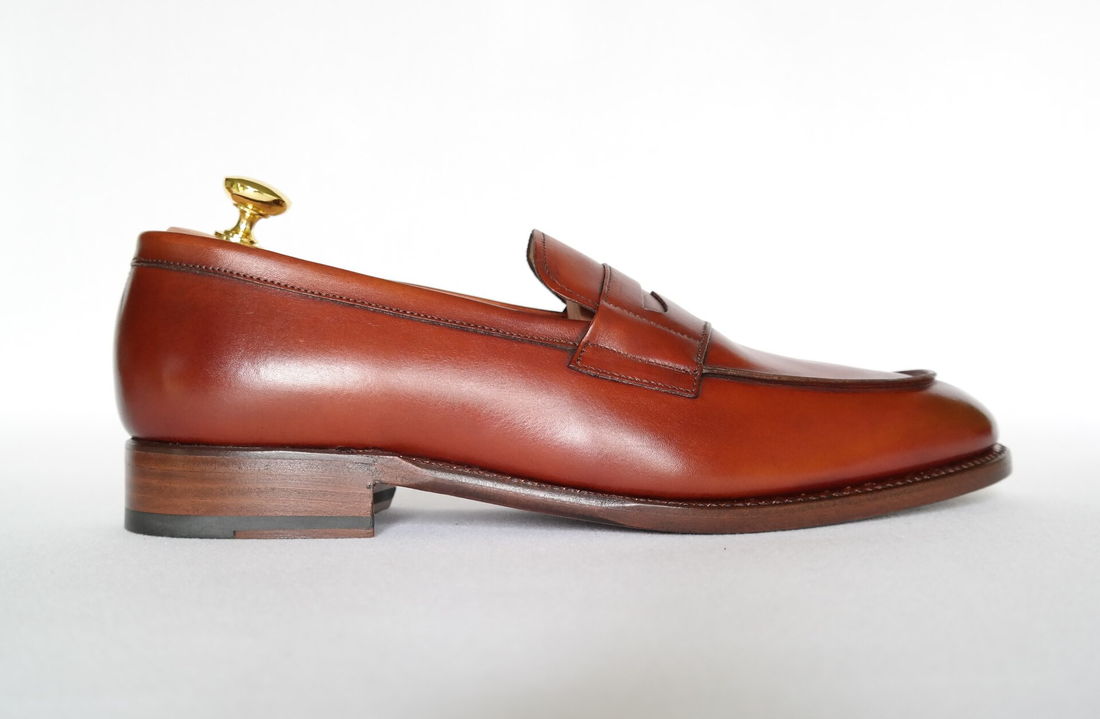
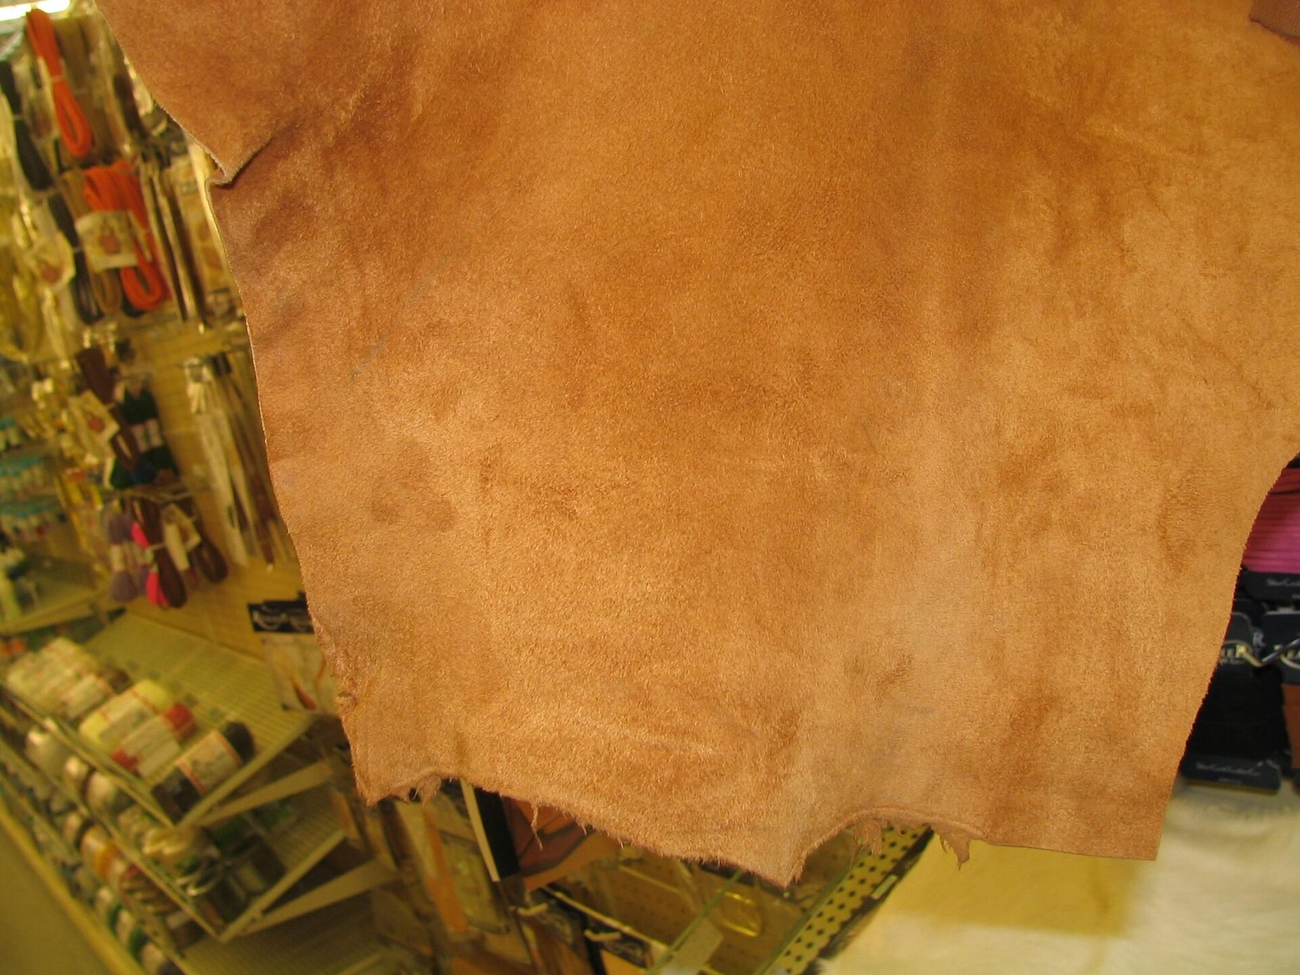
头层牛皮进厂先摊开看粒面,背脊紧实的地方留给鞋头和前帮,腹肷软的地方做后帮与内里。裁断按鞋样排刀,同一双鞋的面皮取自同一张皮的相邻部位,纹理走向一致,穿久了才不会一边松一边紧。
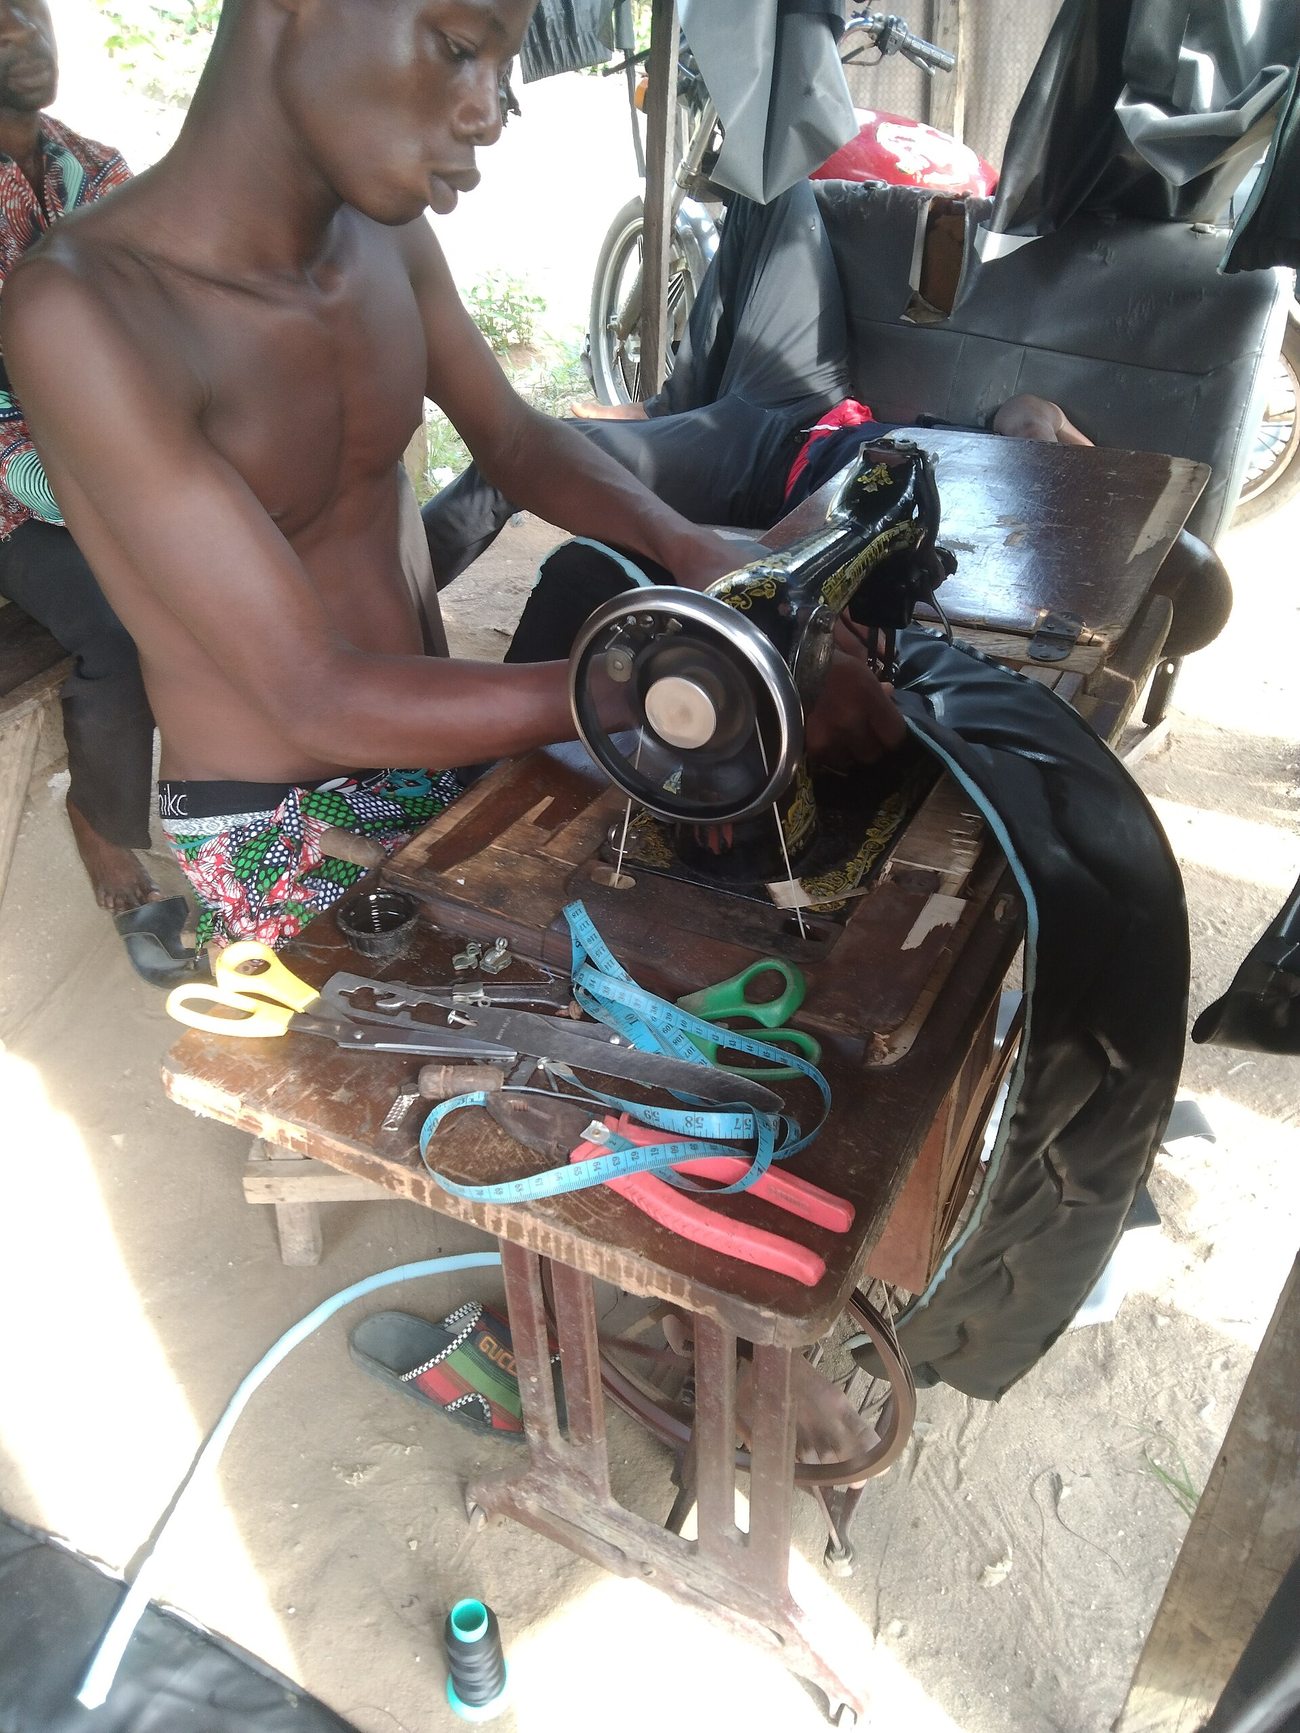
鞋面拼缝走双针,针距每厘米四到五针,起针收针各回三针加固。缝线用涤纶蜡线,过蜡之后耐磨,潮湿天气不容易断。拼好的鞋面要过一遍定型,把前帮弧度压出来,再交给绷帮。
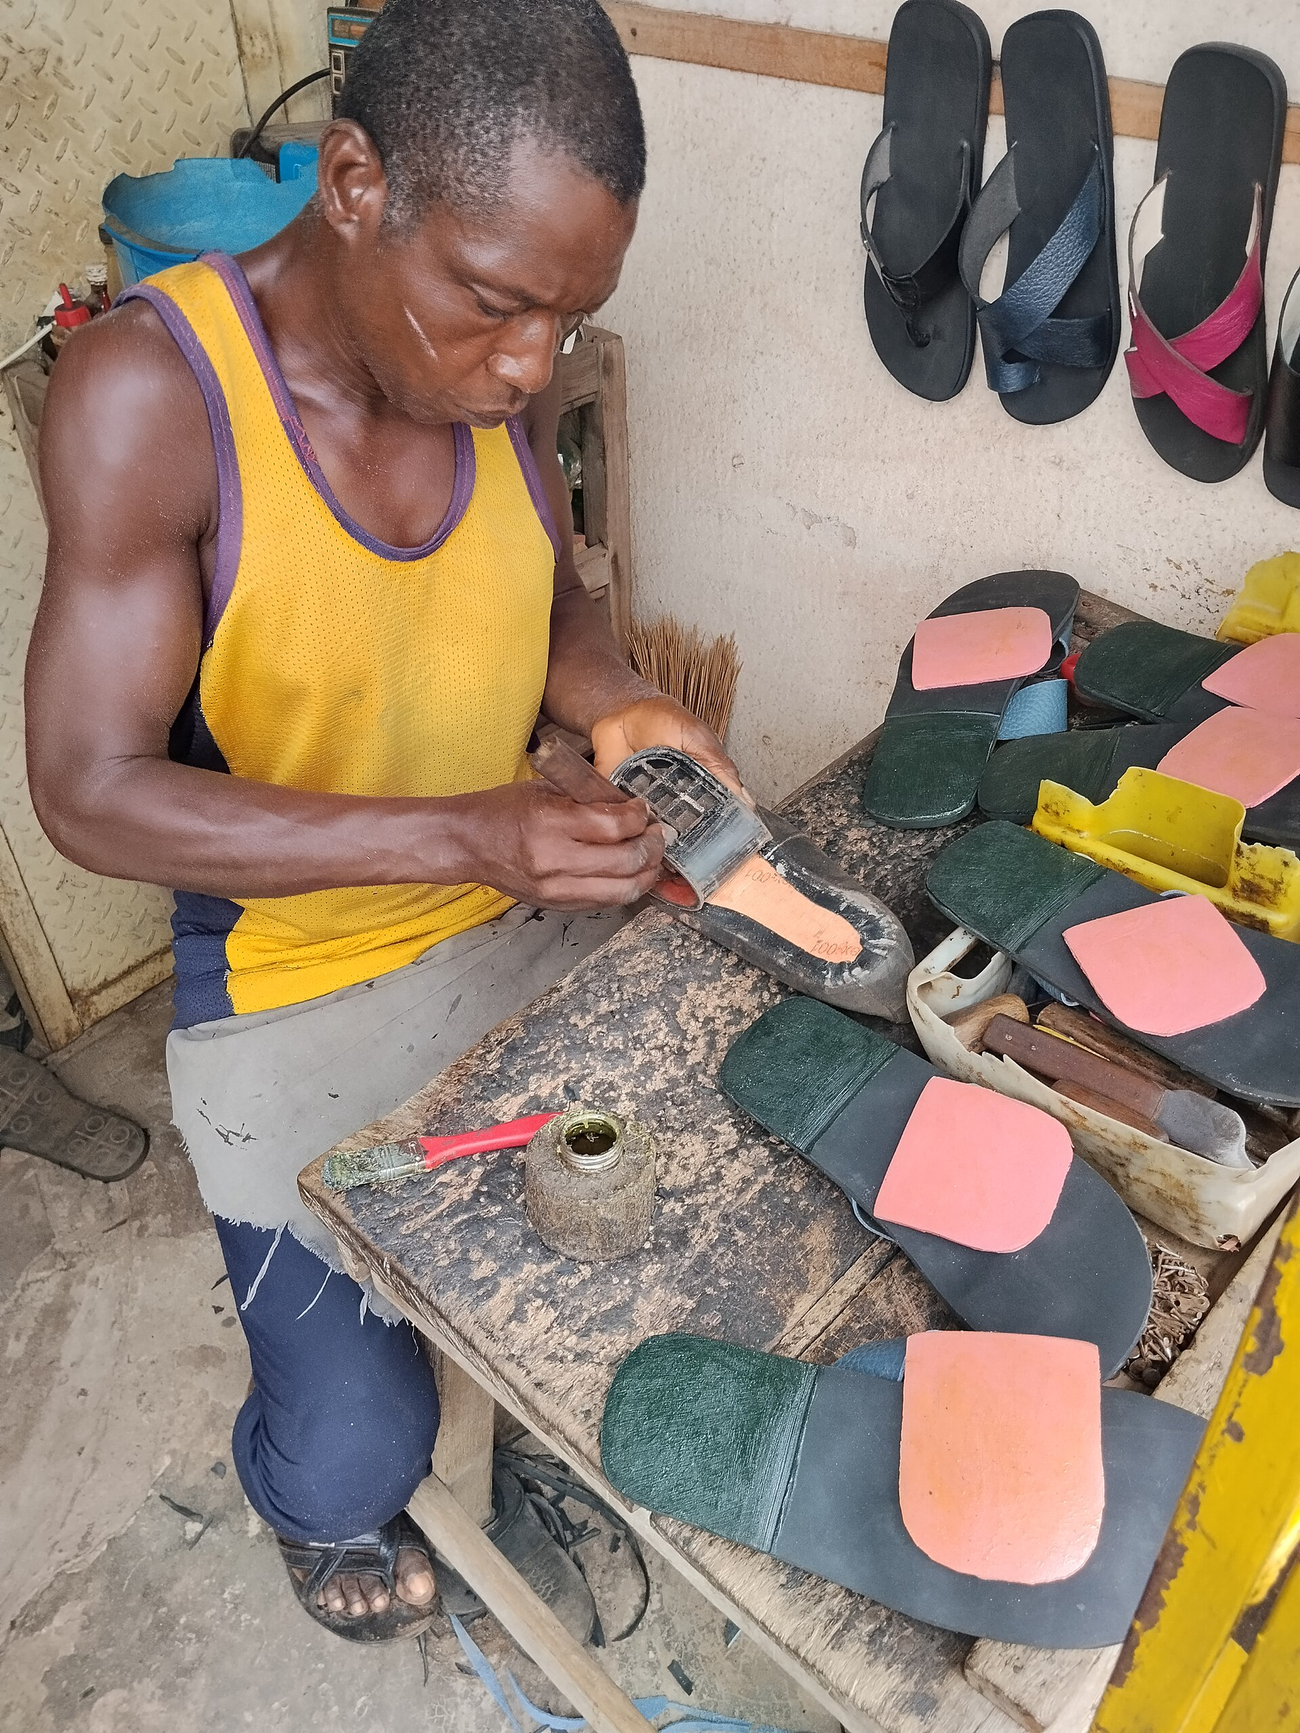
绷帮看手劲。前帮先定中,两侧对称往后拉,帮脚留出的余量要匀,多一分鞋头就鼓,少一分鞋面就吊。贴底前把帮脚打磨、刷胶、烘热,压合之后上压机保压,胶层薄而匀,穿两年不开胶靠的就是这一步。
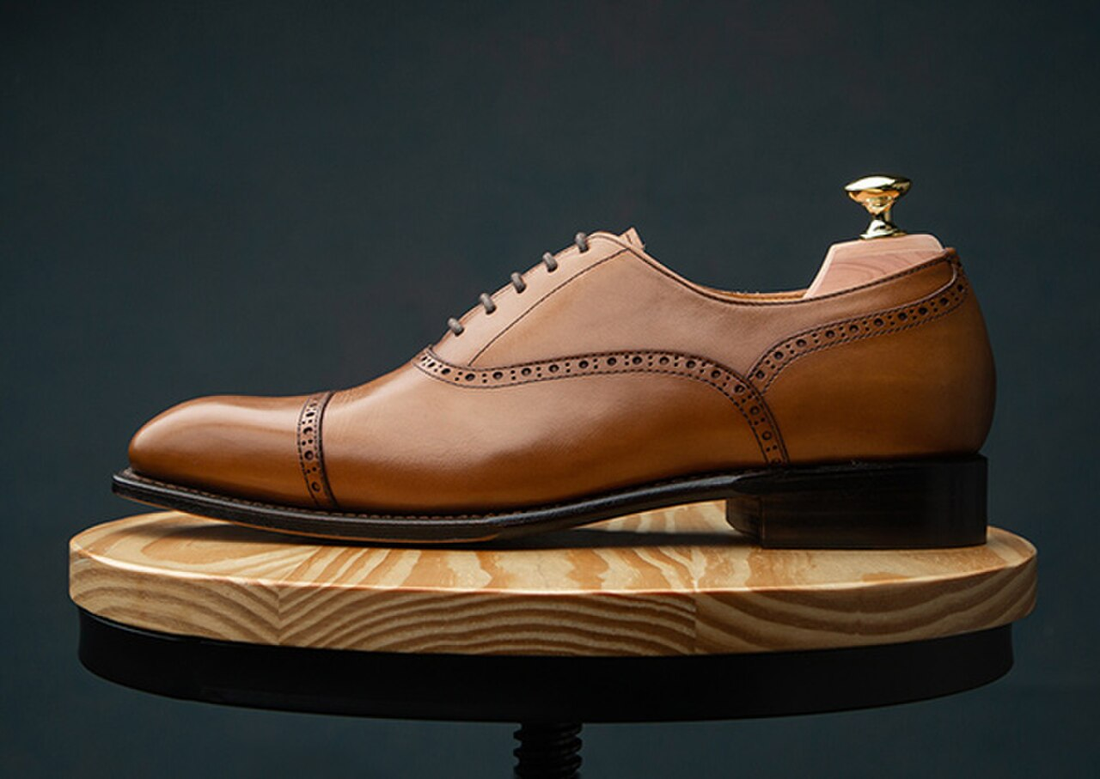
成品先修边、上油、抛光,再逐双过检:鞋头高度、后跟垂直度、左右脚对称、内里是否磨脚、大底粘合有没有溢胶。抽检按批次走,切开一双看夹层与勾心,发现问题整批返工,不往下游走。
湖熟这一带做鞋的年头不短,早些年家家户户都有几台针车,接的都是周边城镇的门店单子。梁台皮鞋厂就是从这样的作坊里长起来的:二〇〇二年办了营业执照,经营范围写的是皮鞋加工、销售,一直没改过。厂里没有流水线,靠的是分工加手工,裁断、针车、绷帮、贴底、整饰各有人盯,一双鞋从裁片到装箱要过五个人的手。
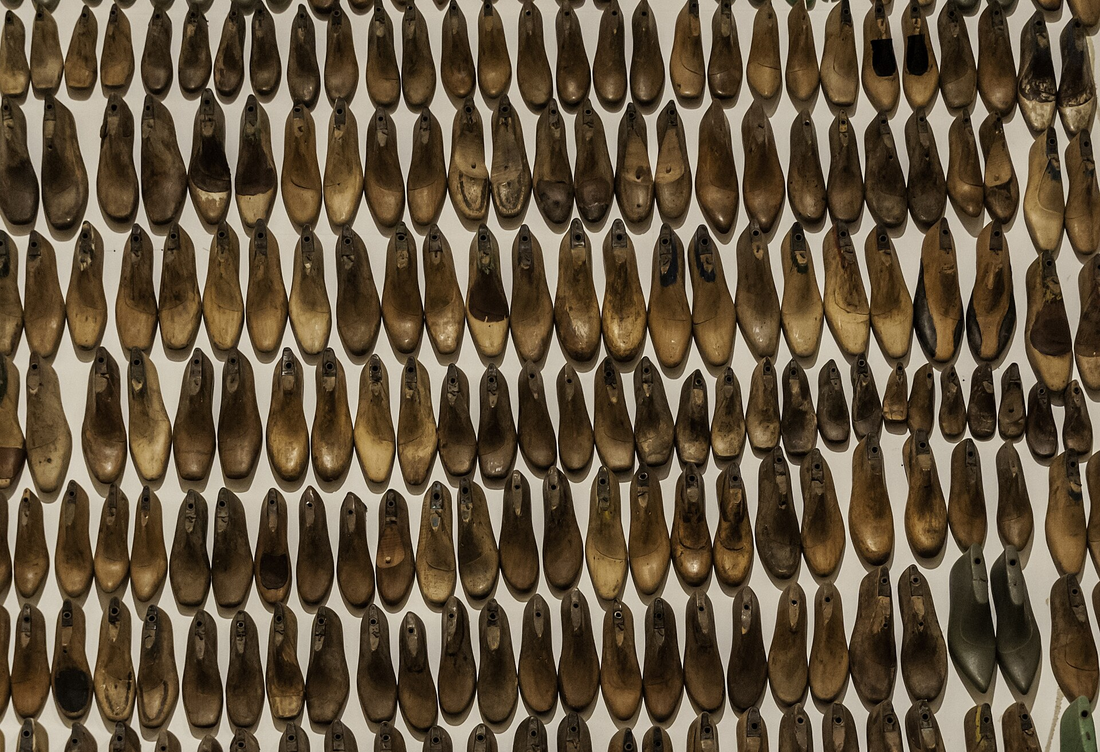
做的时间长了,攒下的东西很实在。一副副鞋楦按码段排在架子上,哪个码偏窄、哪个码后跟容易掉,翻一翻样品就知道;几个老款的鞋样用牛皮纸包着,边角写着年份和改过的位置。客户拿来一双穿旧的鞋,说照着做,我们看的是鞋底的磨损位置——前掌外侧磨得多,说明楦头偏窄;后跟内侧磨得多,说明后跟包得不够。这些判断不是书本上的,是做坏了一批鞋之后才学会的。
头层牛皮手工绷帮单双过检按码配比装箱
了解本厂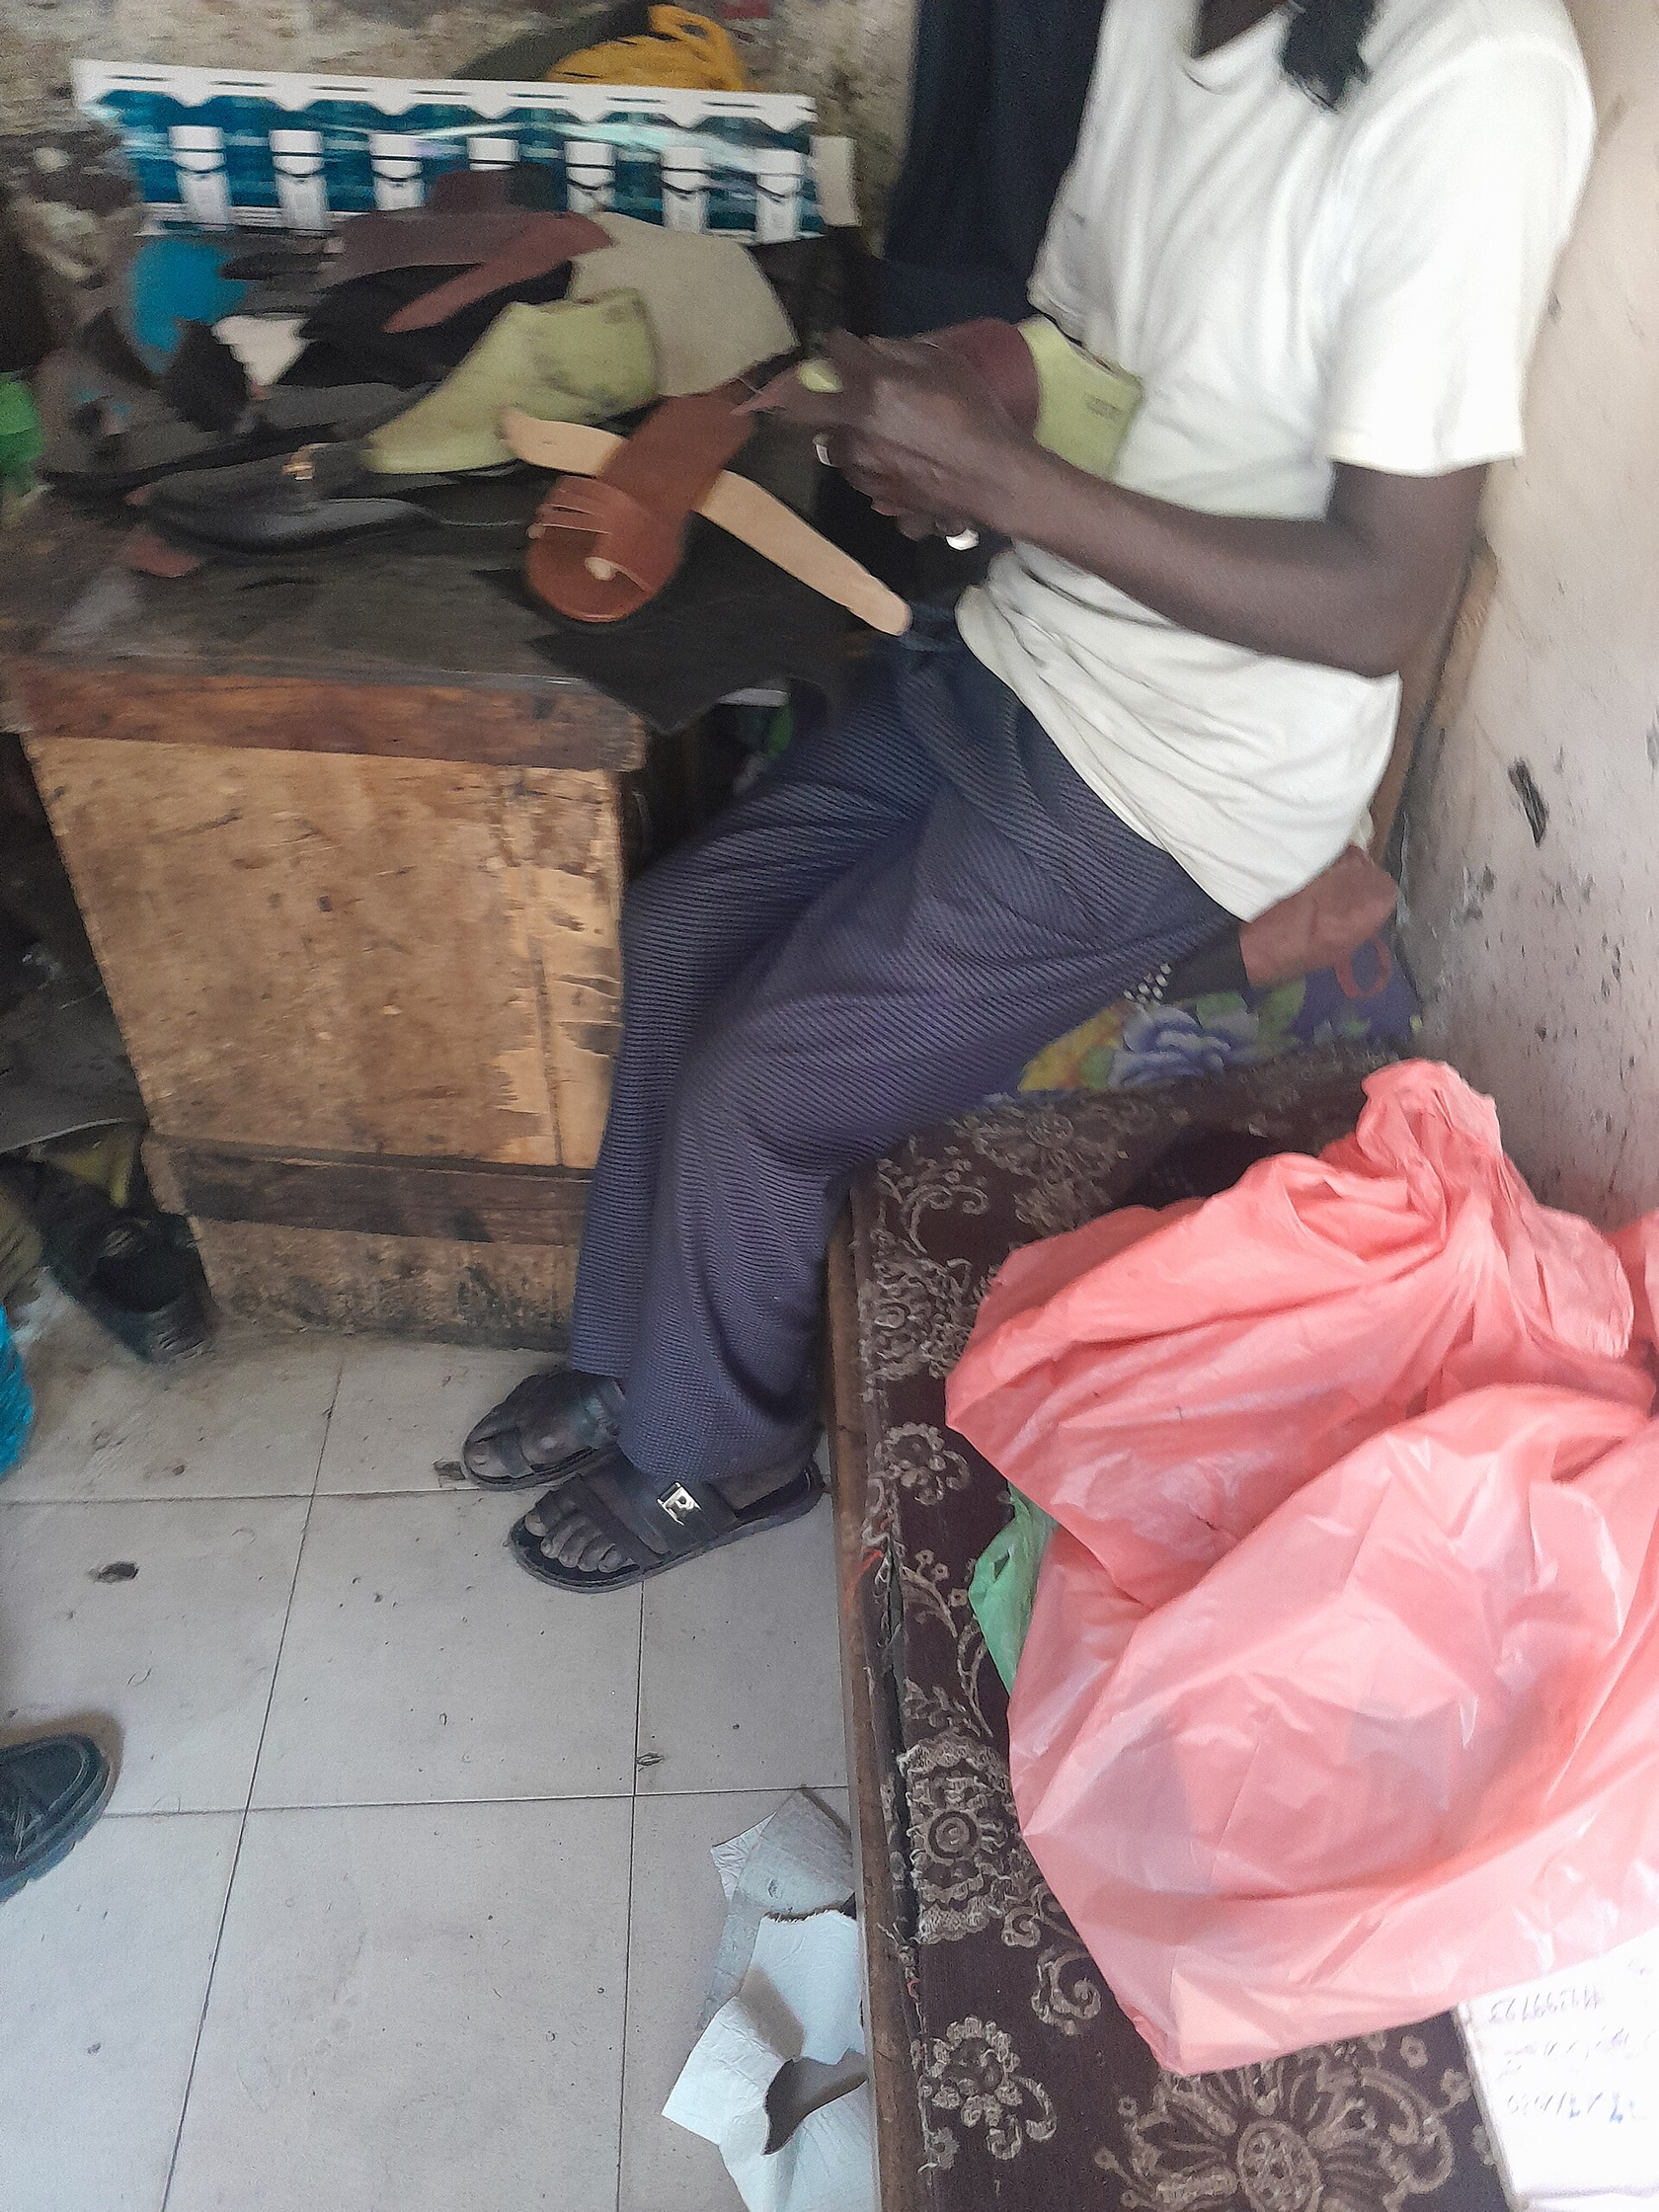
按码段配比出货,黑色、深棕常备款当天可查库存,混码装箱按客户要求贴标。
按合同尺码表配比生产,鞋盒外贴姓名与码数,整批同色同款,便于发放。
大码到 48 码,宽楦可加到四 E,高低脚按实测数据单脚放楦,两轮试穿后定版。
客户提供样鞋或图纸,先出楦、再出样鞋,样鞋确认后才进入批量。
电话直接找 马兆鸿,寄样前先确认码数与款式,样鞋按成本价收,下单后从货款里扣。